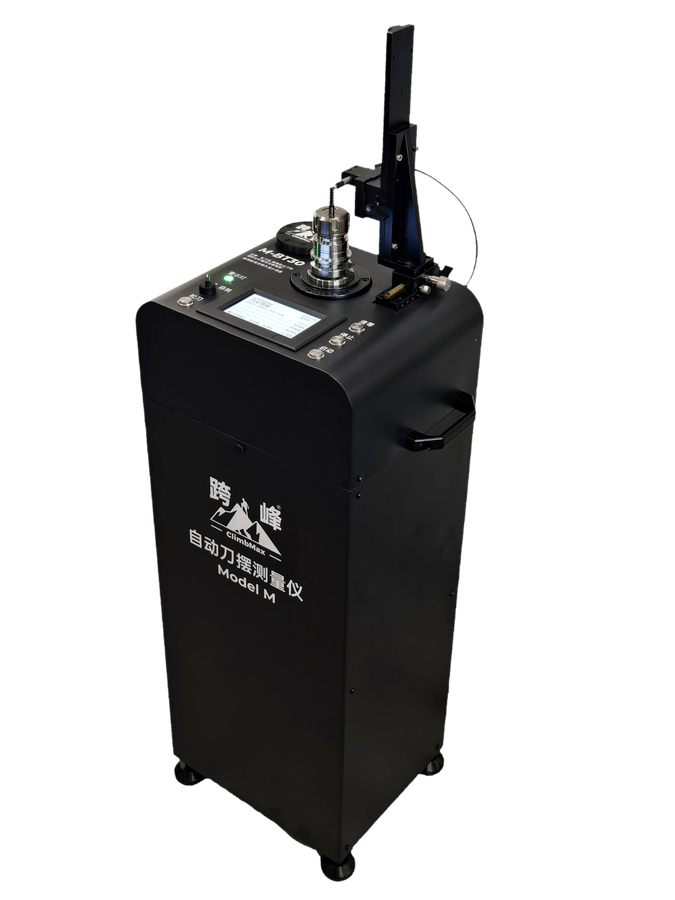
机加工刀具与产品测量解决方案
覆盖机外与机内、刀长与刀摆的全场景测量需求
机外主轴刀摆仪
刀摆测量 · 一对多 · 机外预调 · 减少停机
机内单向对刀仪
刀长测量 · 断刀报警 · 刀长补偿 · 防屑可吹屑
机内多向对刀仪
刀长刀径刀摆测量 · 全面测量机内刀具 · 数据自动补偿
在线机床测头
工件找正分中 · 尺寸机内测量 · 曲面平面度 · 自动补偿加工
跨峰主轴刀摆测量仪型号概览
基础版与高配版,按需选择
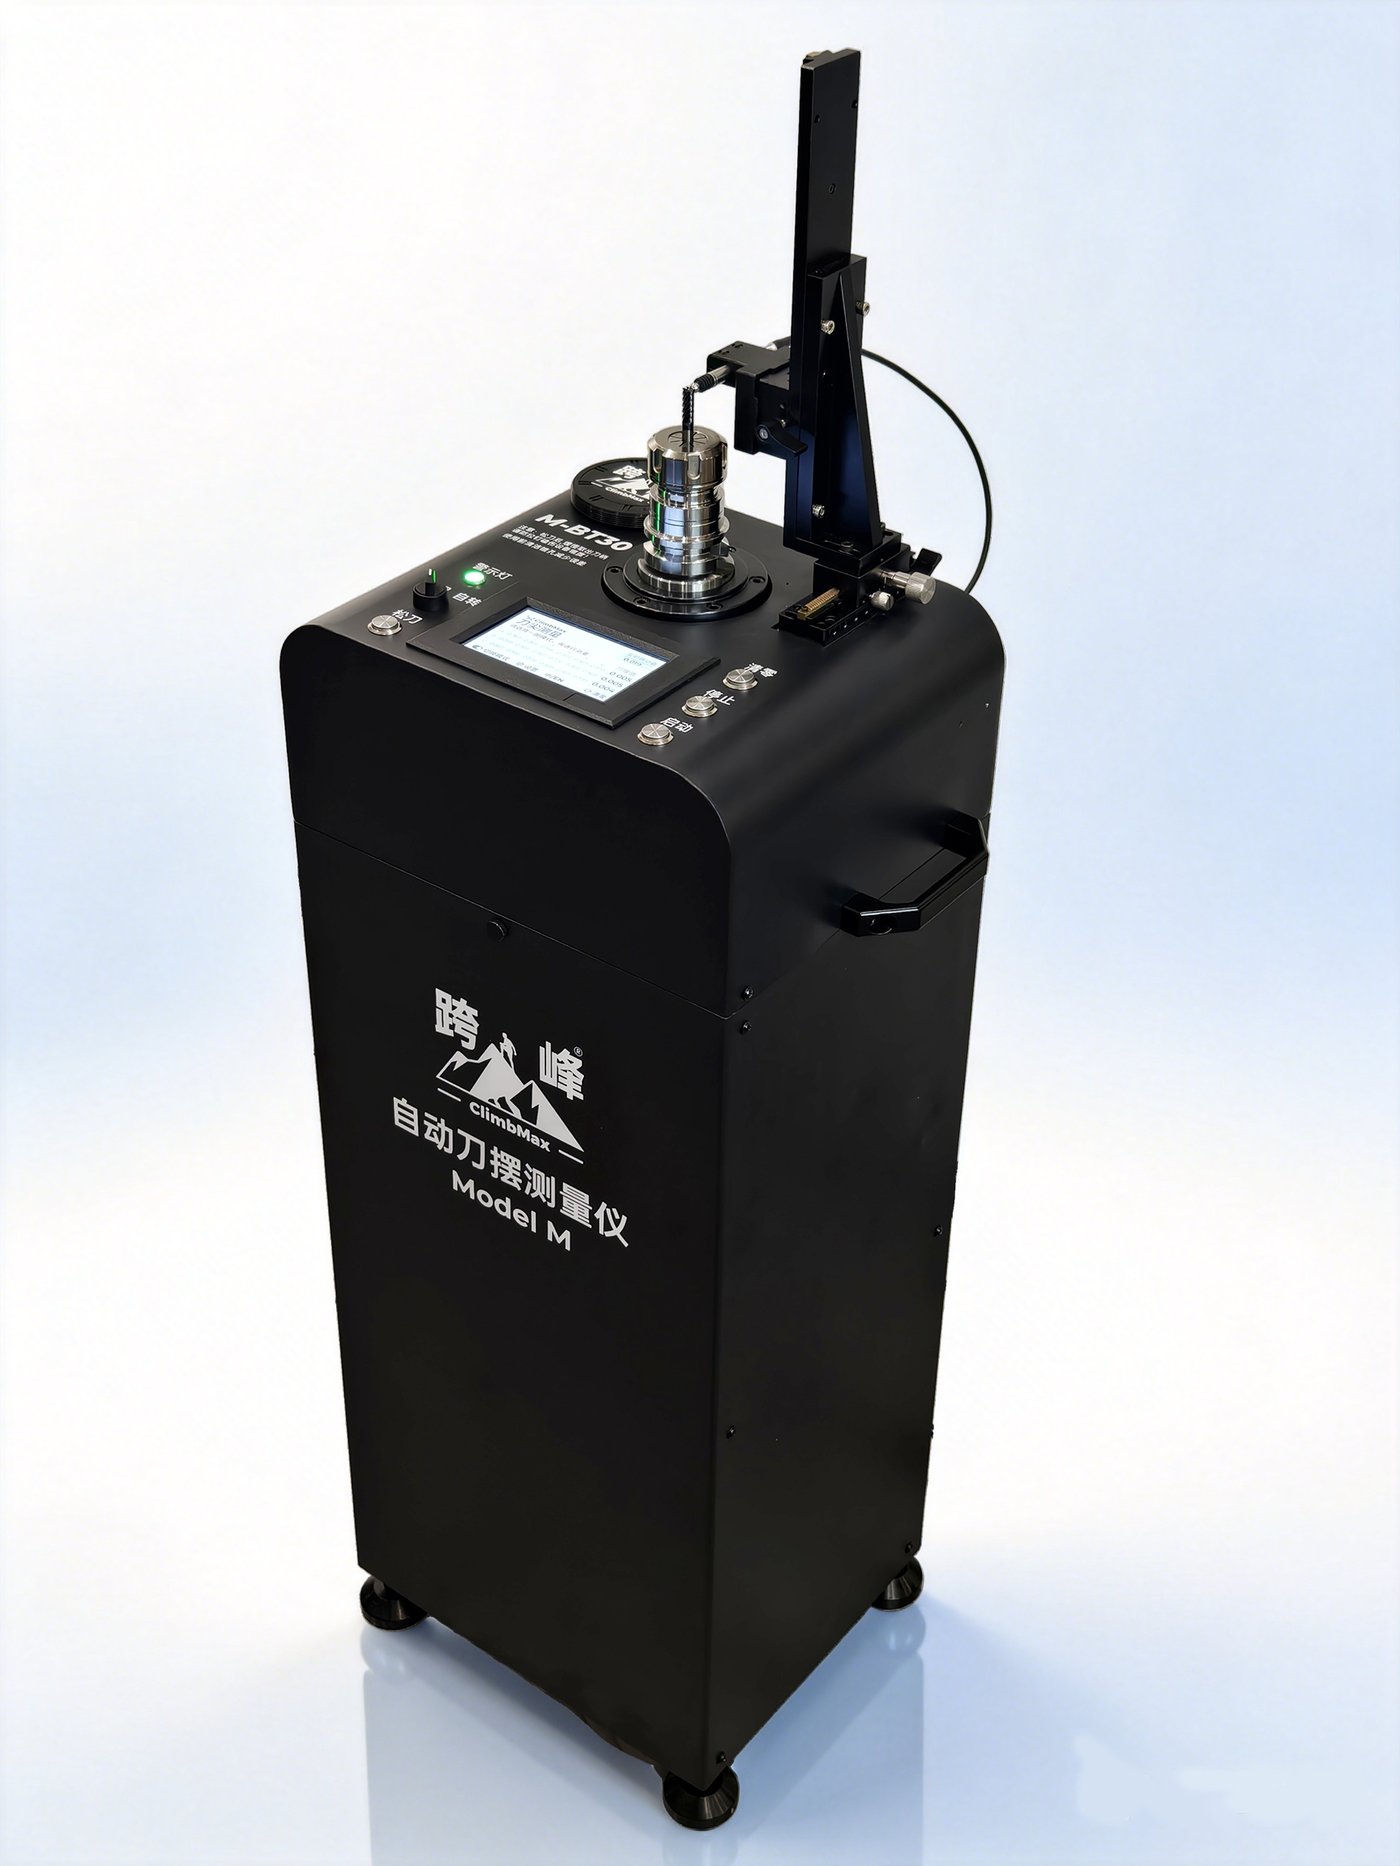
Model M 基础版
- 主轴机械拉紧
- 自动识别刀尖刃数
- 刀尖刀摆测量
- 刀杆刀摆测量
- 超差报警
- 可加装工业相机,放大查看刀具
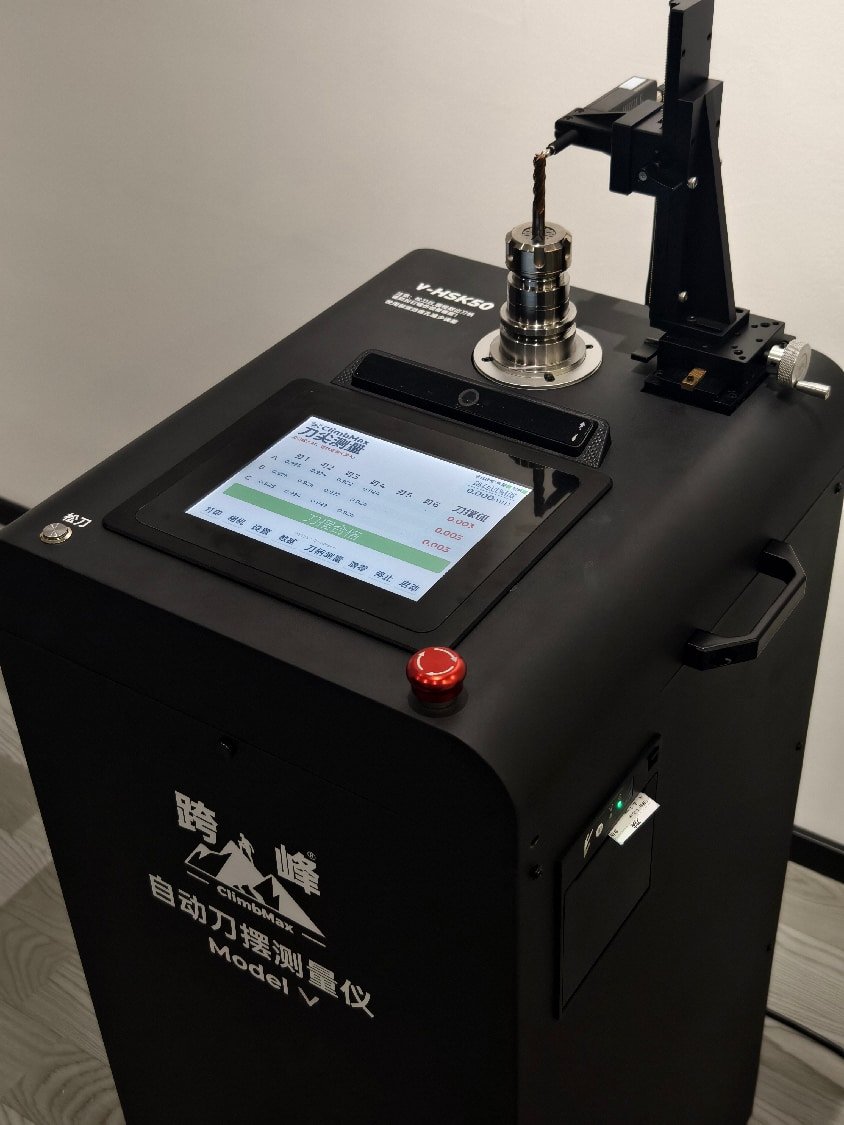
Model V 高配版
比基础版多以下功能
- 打印测量结果
- 测量数据记录储存
- 测量数据统计图表
- 测量数据导出 Excel
- 人脸识别
- 刀尖自动定位
六大价值
让测量变得简单、高效、可追溯
操作简单
专人、操机员都可以使用,三步完成测量
减少停机时间
机外预调,不占用机床时间
提高效率
30秒测一把刀,是机上打表的数倍
用预防替代补救
上机前发现刀摆过大,避免废品与返工
测量标准化
不依赖个人经验,测量结果可对比
数据化管理
记录、报表、导出,质量全程可追溯
我们的优势
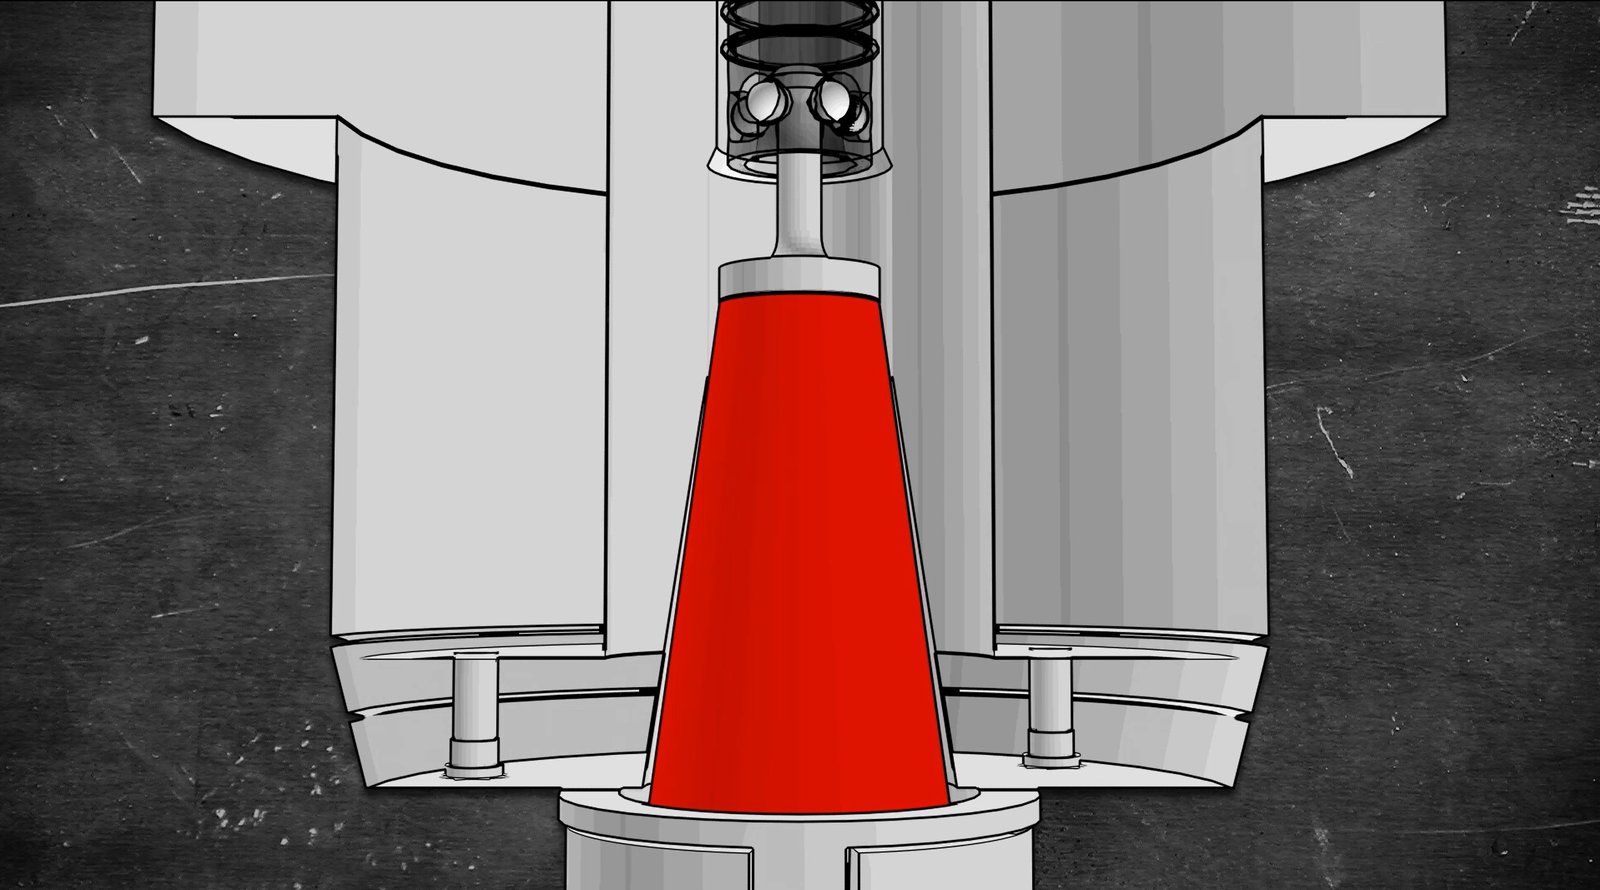
完整主轴结构,测量结果与机床上一致
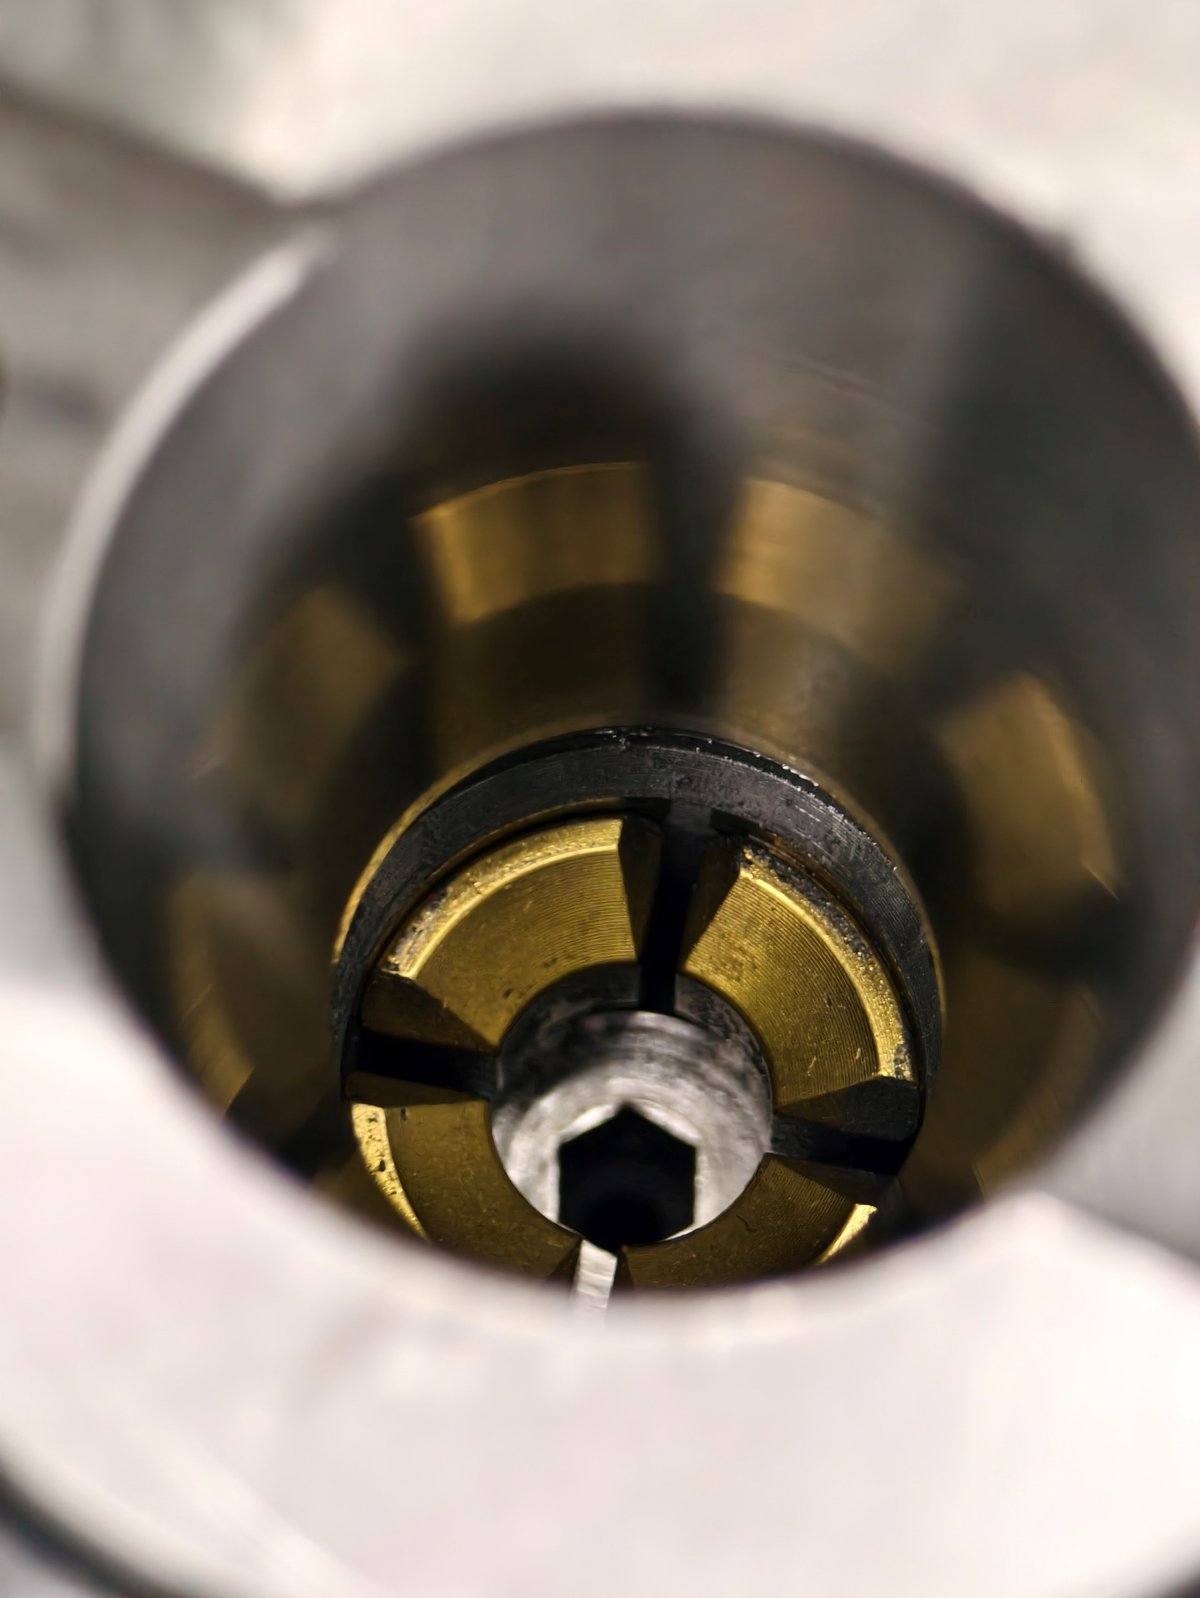
高精密主轴拉紧结构
完整的主轴结构,非模拟主轴、非磁吸、非真空拉紧。
- 四瓣主轴拉爪
- 镜面锥度
- 与实际工况一致,锥面贴合更稳定
重复精度 ≤3μm
多组重复测试验证,测量结果稳定可靠,可对比、可复现。
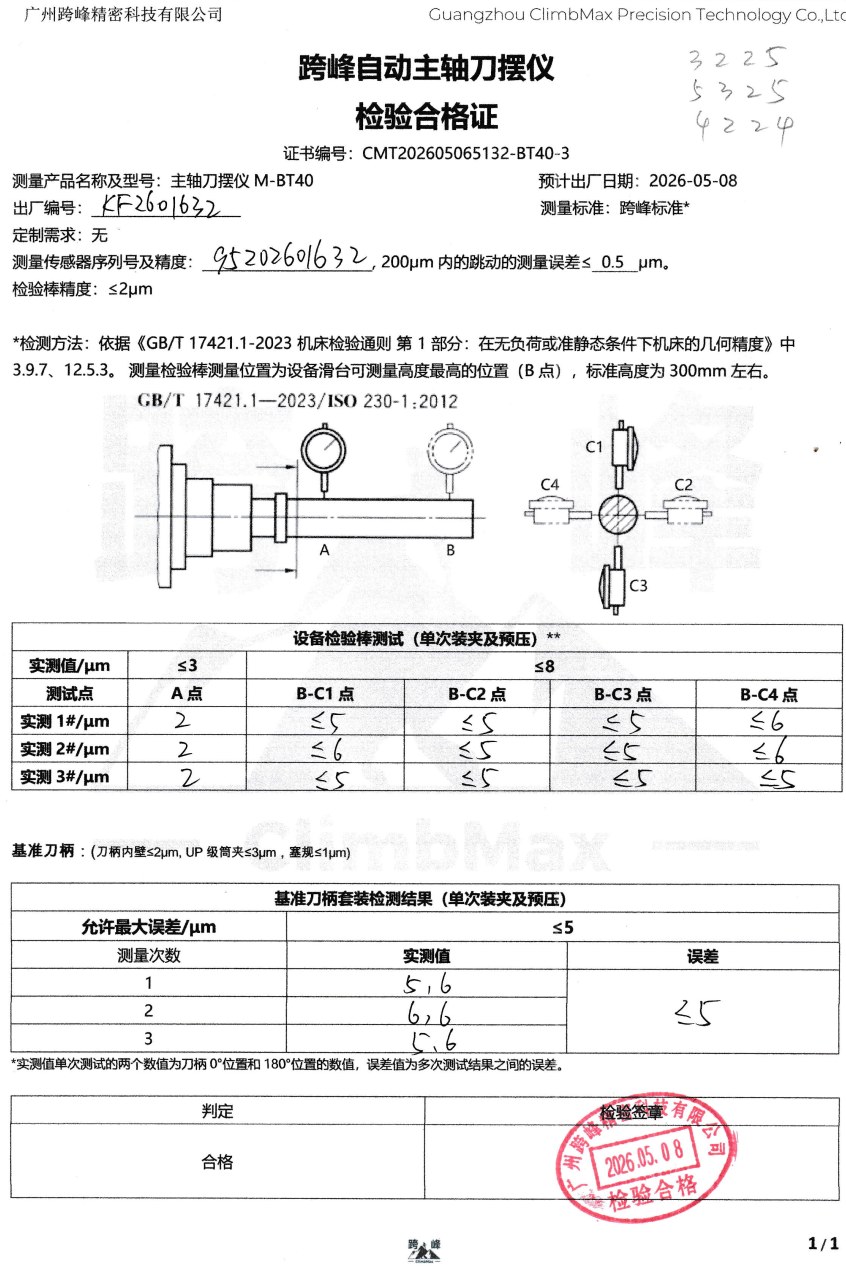
提供基准刀柄 + 出厂检测报告
有基准刀柄和出厂检测报告,可对比测量结果是否稳定准确。
- 产品精度经得起考验
- 每台出厂均附检验合格证
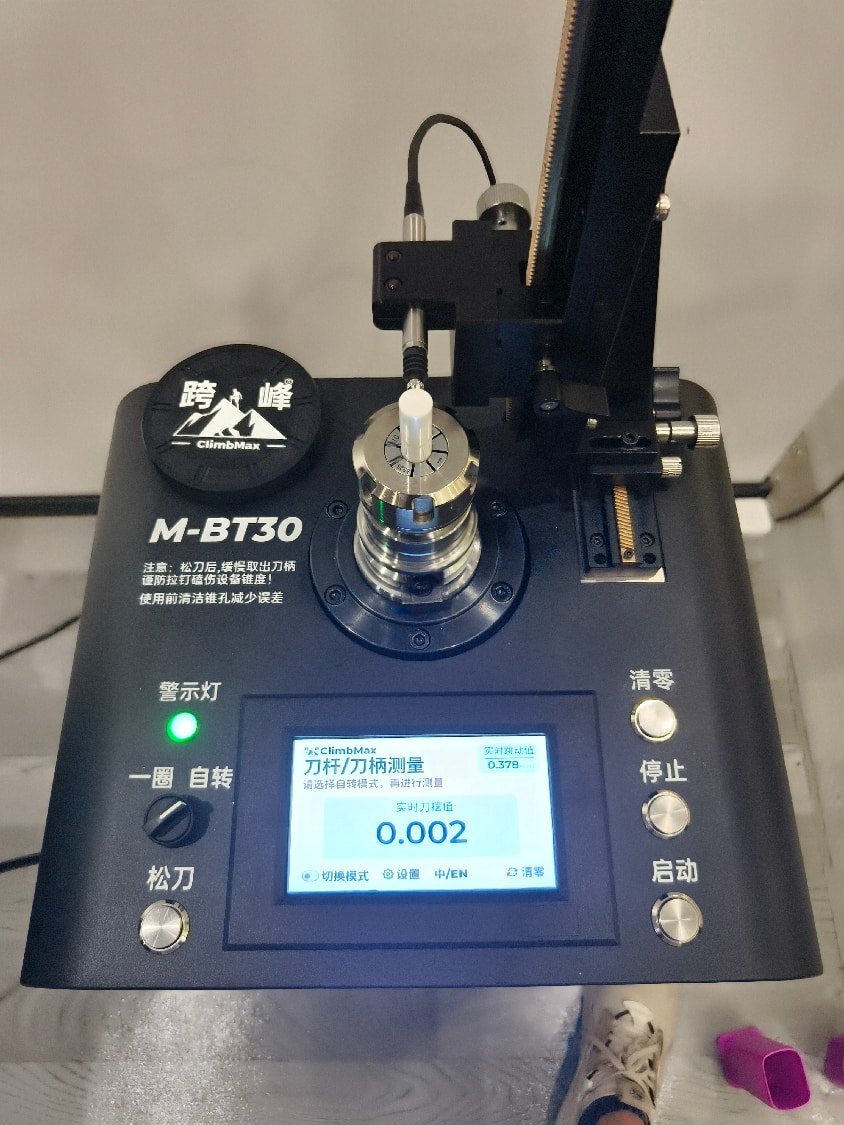
适应不同情况的刀柄
新旧刀柄都可以测量;一体成型刀柄、轻量刀柄(BT30/ISO20)同样适用。
- 主轴拉紧旧刀柄,与机床上一样
- 一体成型刀柄没拉钉卡位亦可测量
- BT30/ISO20 轻量刀柄也能准确测量
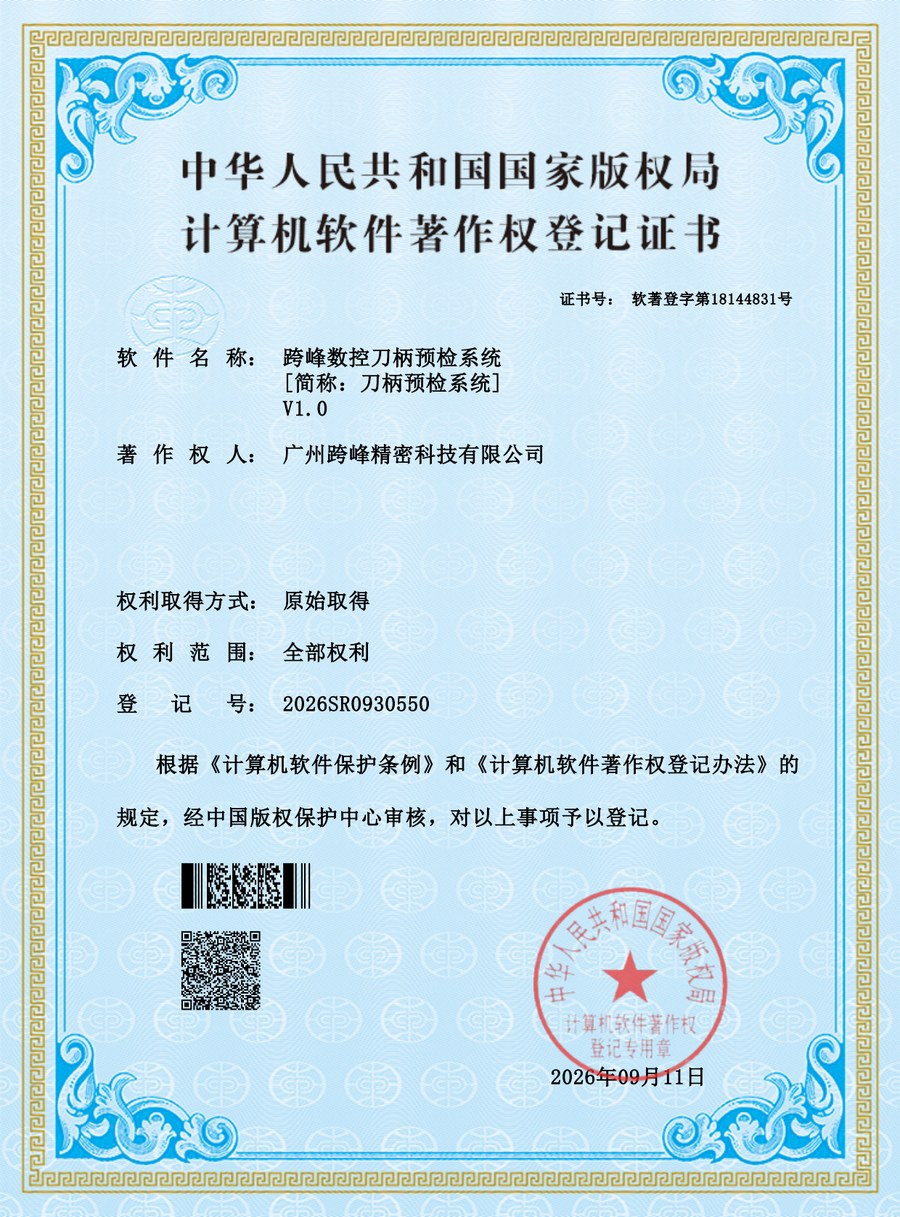
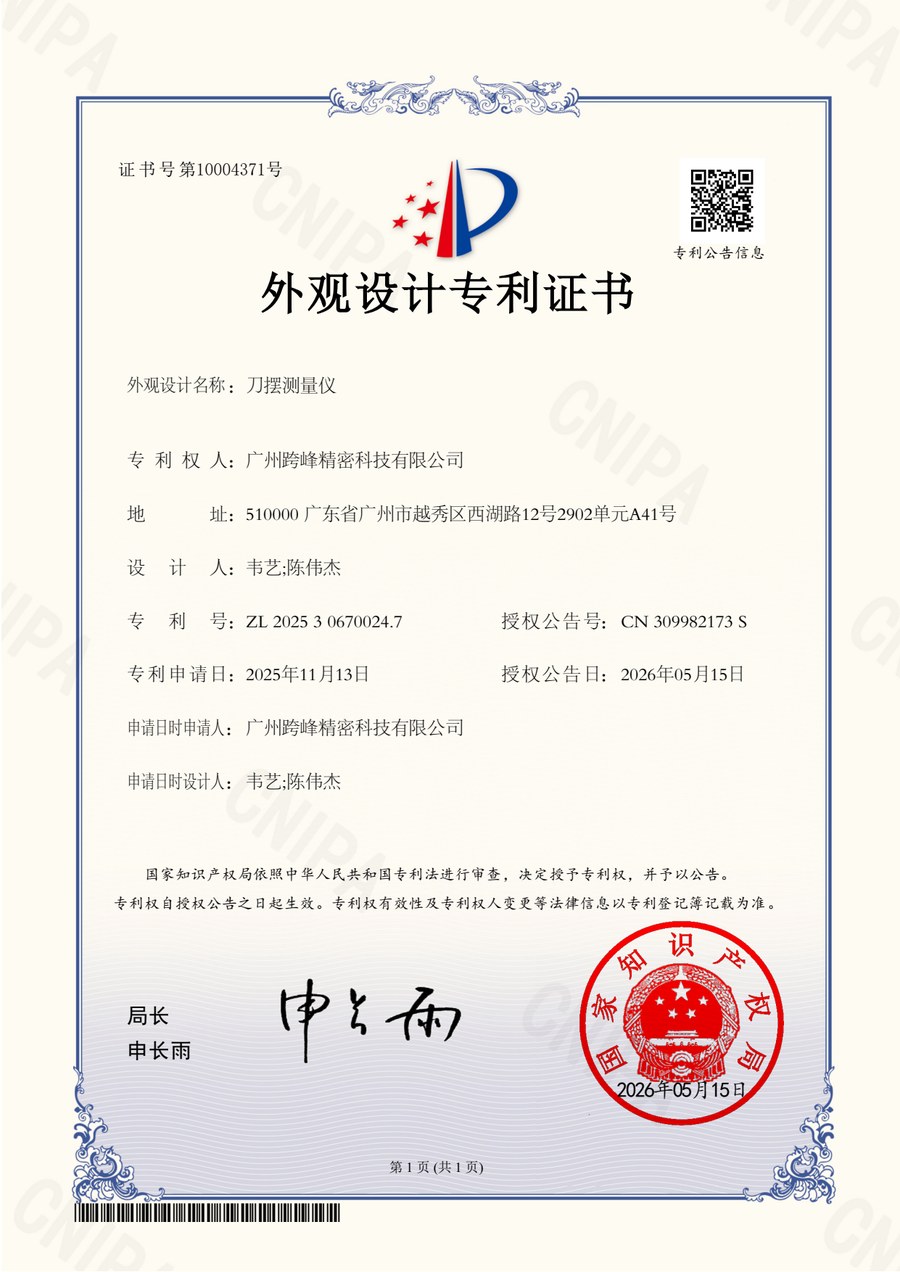
自主知识产权
产品拥有自主知识产权,已取得计算机软件著作权登记与外观设计专利授权,技术实力与原创设计均有权威认证。
- 计算机软件著作权:跨峰数控刀柄预检系统 V1.0(登记号 2026SR0930550)
- 外观设计专利:刀摆测量仪(专利号 ZL 2025 3 0670024.7)
产品技术参数
示例型号:M-BT30 / BT40
| 显示精度 | 1μm | 测量误差 | ≤5μm |
|---|---|---|---|
| 重复精度 | ≤3μm | 转速 | 10 转/分钟 |
| 拉紧方式 | 高精密主轴四瓣拉爪拉紧 | 气压 | ≥0.6 MPa |
| 可测量高度 | 刀柄插入设备后,高 ≤180mm | 适用拉钉 | 常规 BT-45° |
| 支持刀具类型 | 3mm ≤ 刀具直径 ≤ 70mm | 测头硬度 | HRC70 |
| 测头线性误差 | ≤0.3% | 默认报警值 | 0.02mm |
| 电压 | 220V(需接地) | 重量 | >40KG |
*测量结果随不同环境条件而不同,以最终测试结果为准。
我们的客户
从大型企业到中小工厂,跨峰刀摆仪已在各类加工场景落地
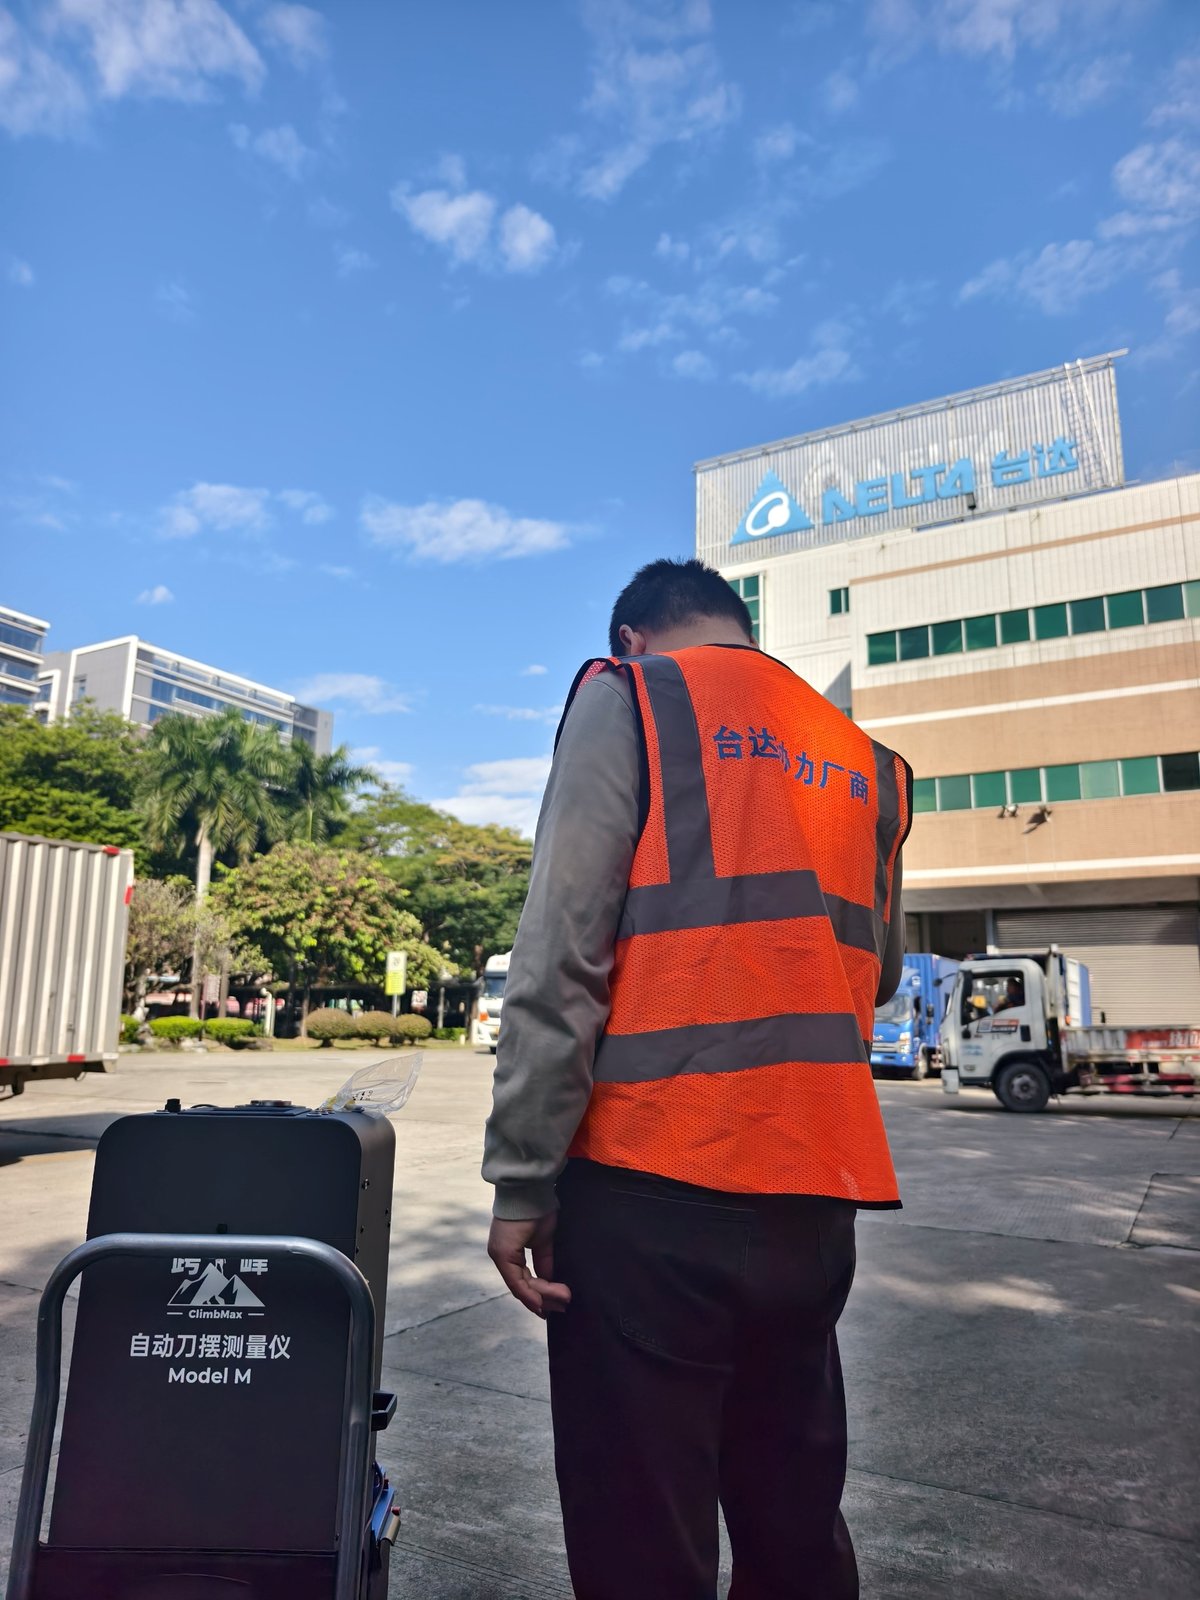
台达电子(东莞)
员工在机外提前预调刀具,确保上机前刀摆控制在0.01mm以内。
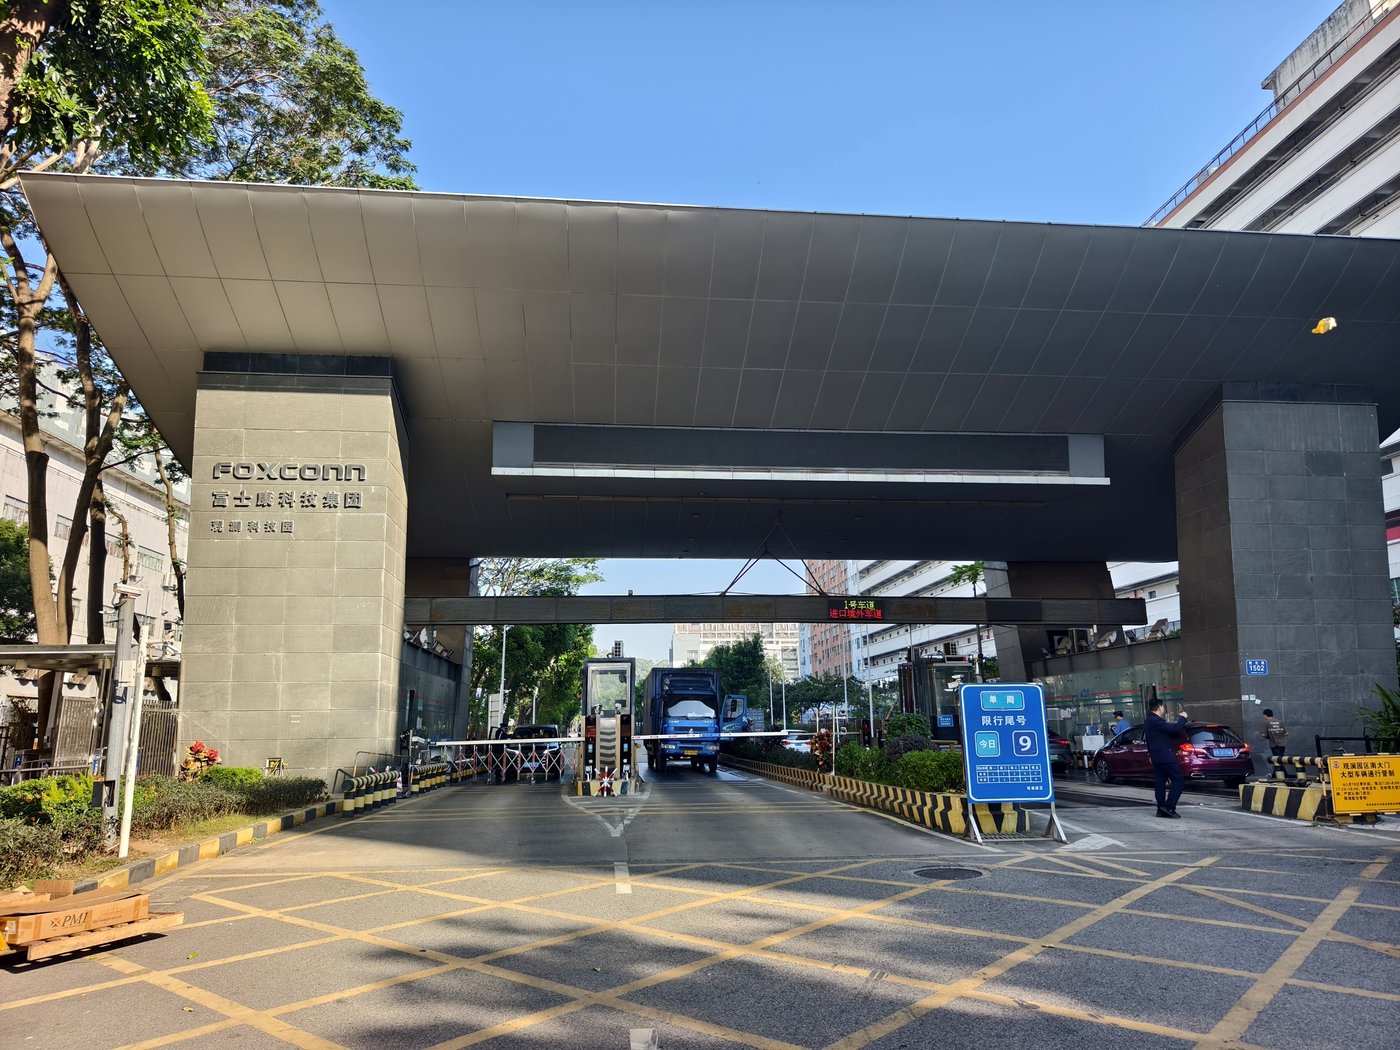
深圳富士康
用刀量大,普通员工装刀后可自行检查刀摆是否合格,提升测量效率。
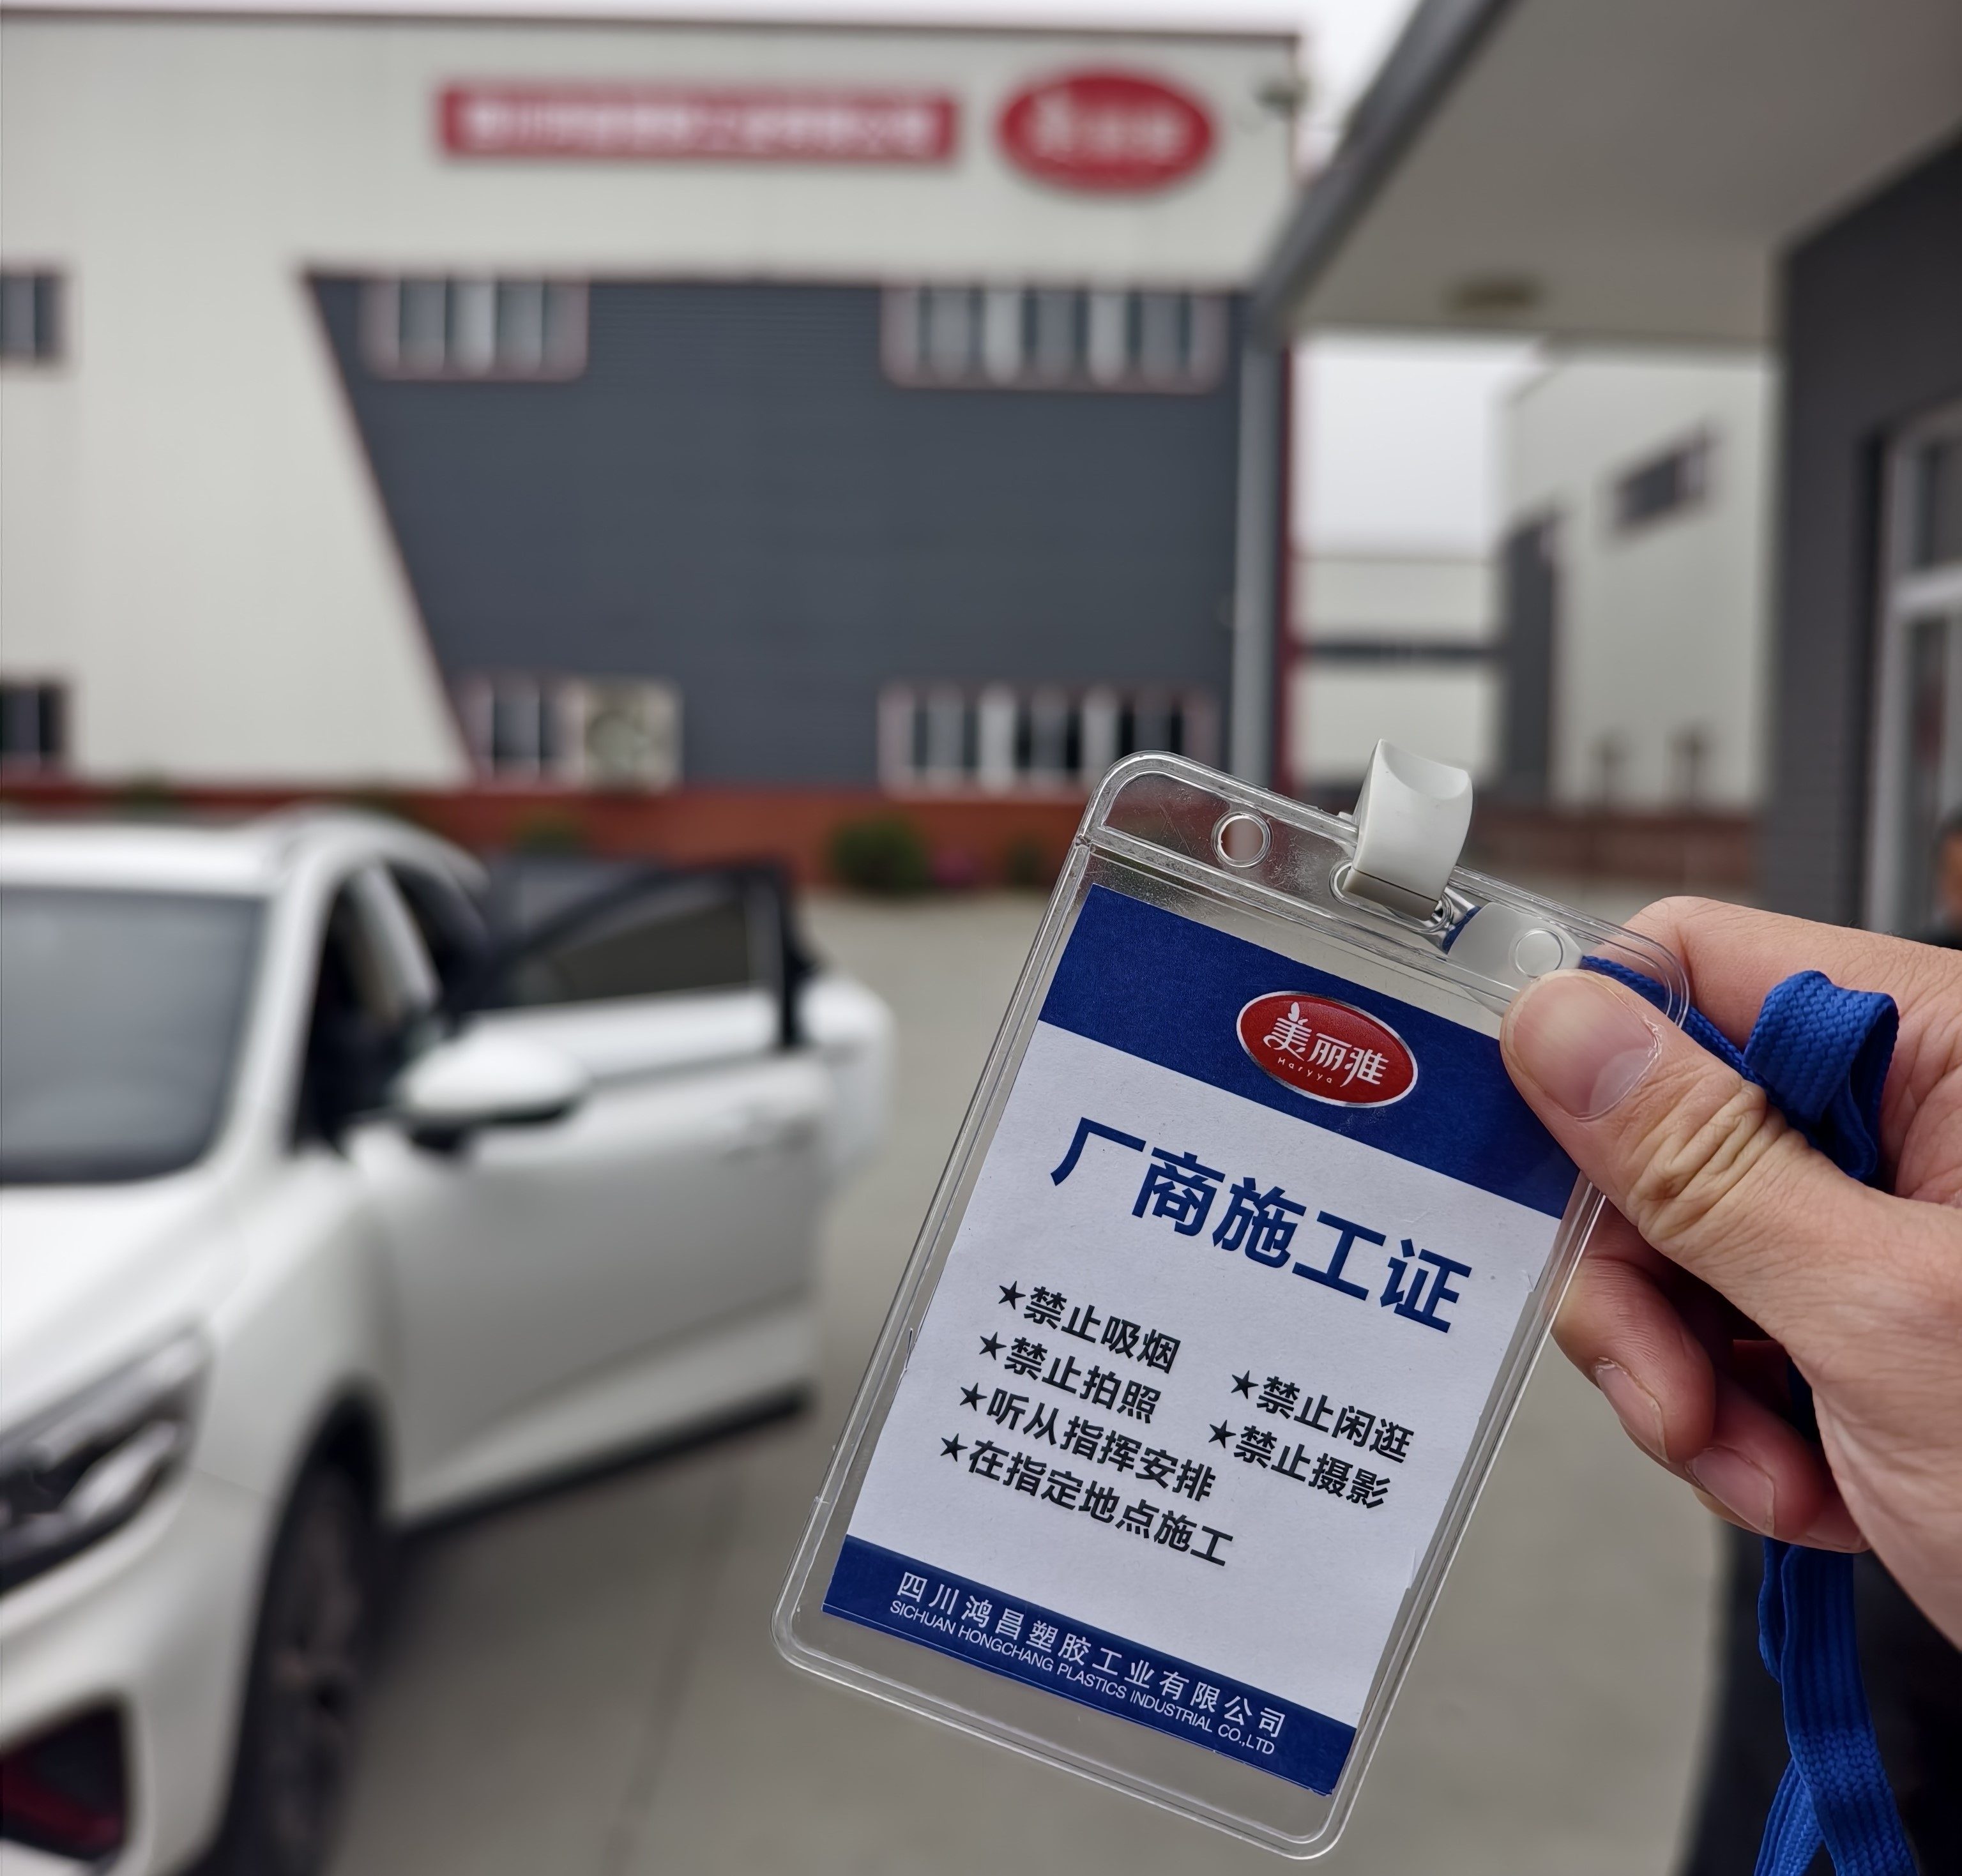
四川美丽雅
注塑模具加工精度要求高,引入后实现微米级精度的稳定管控。
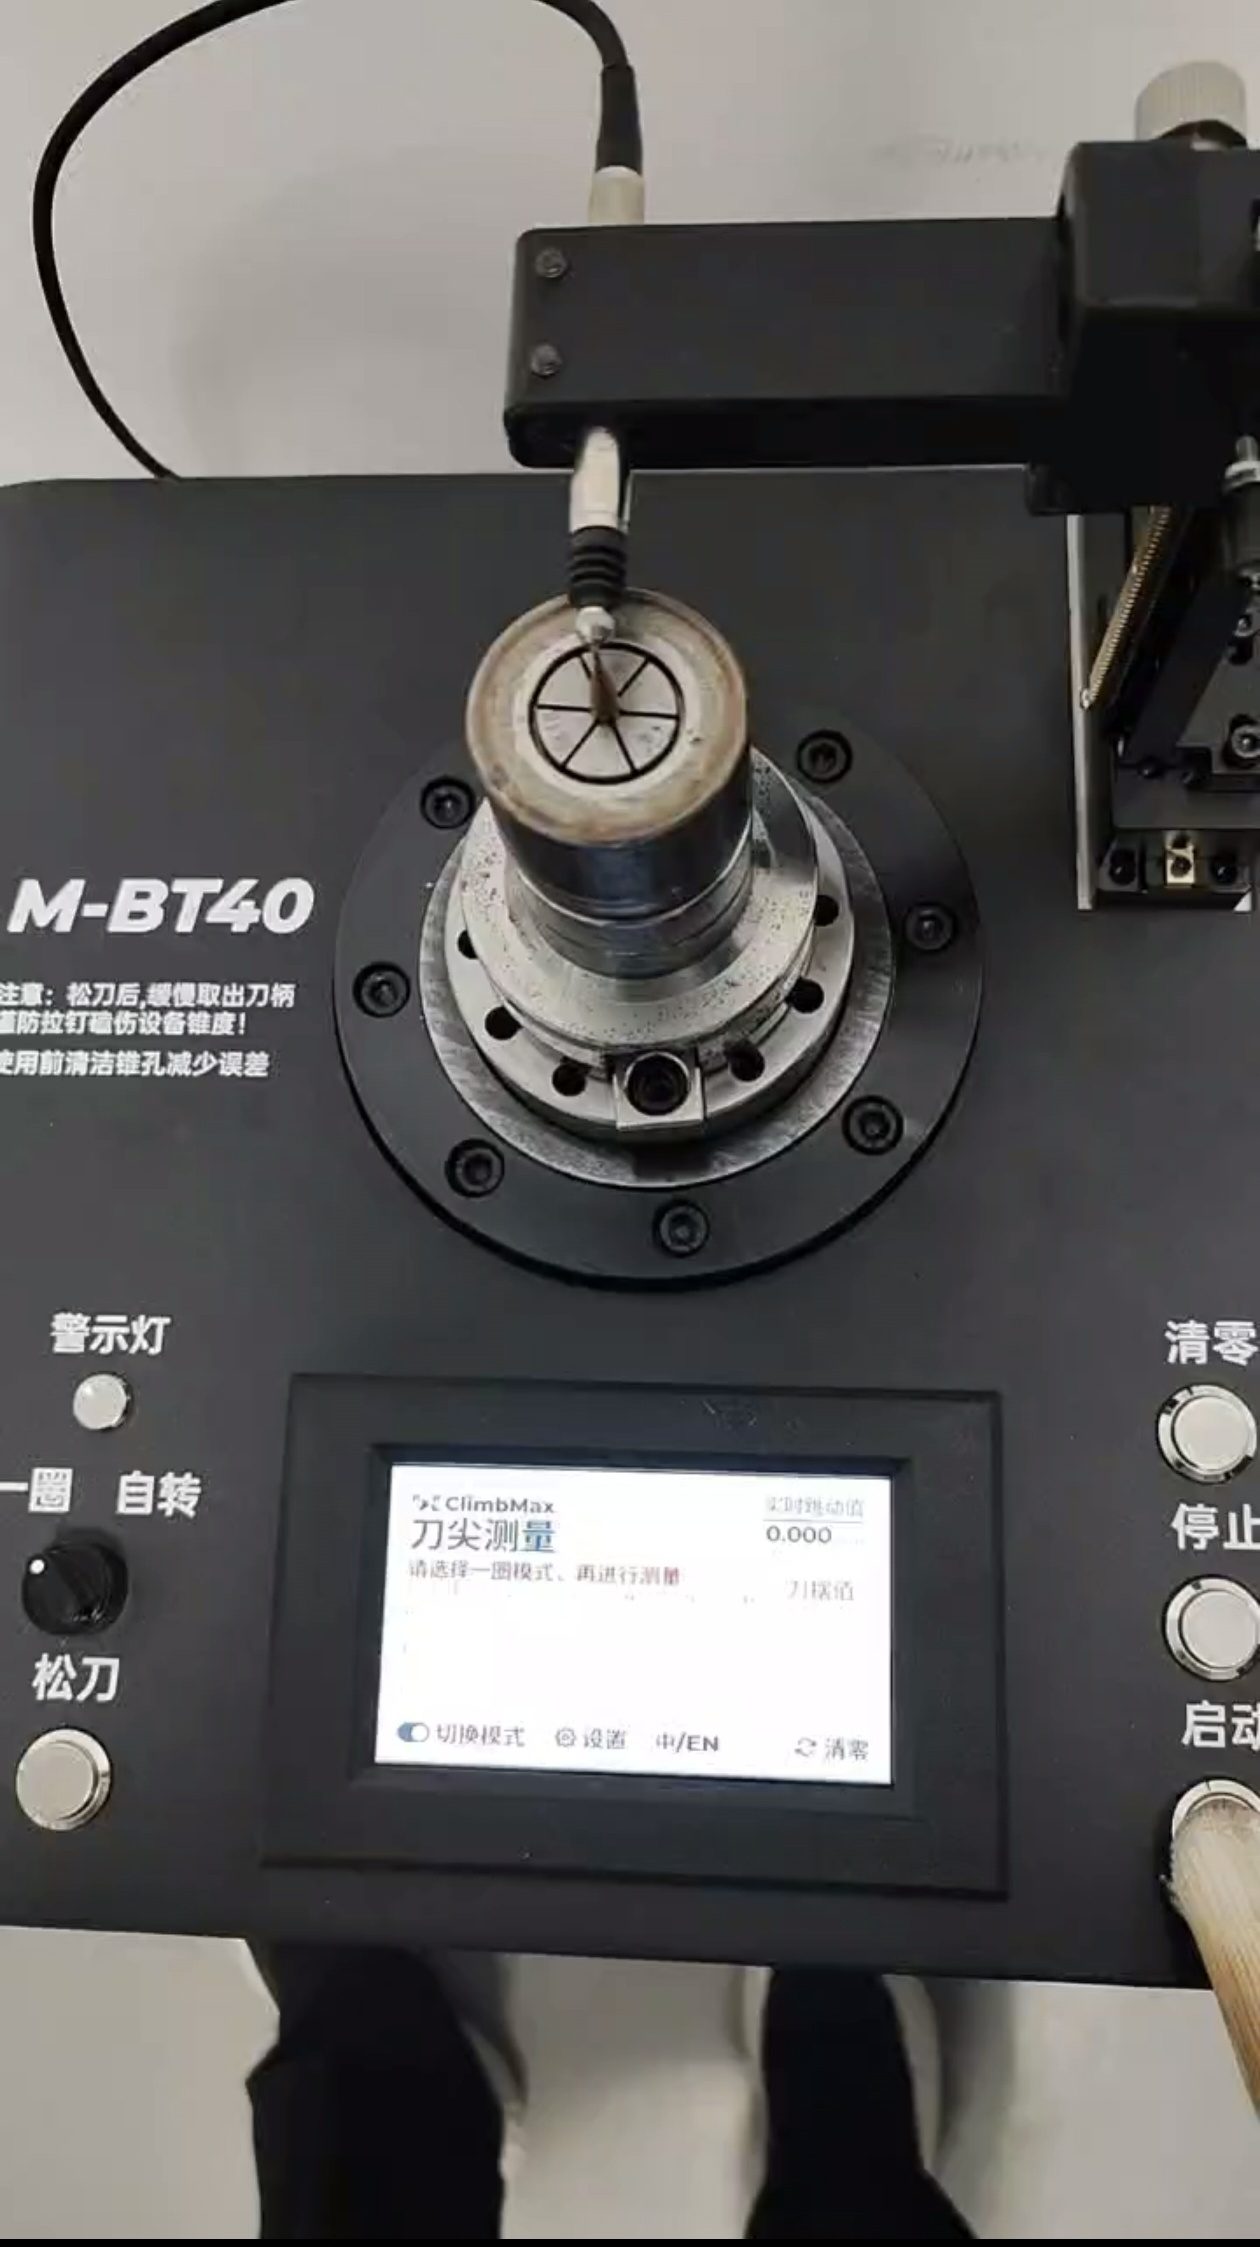
武汉慧晟精密
生产高精度刀座,实现刀具刀摆的机外快速测量与批量检测。
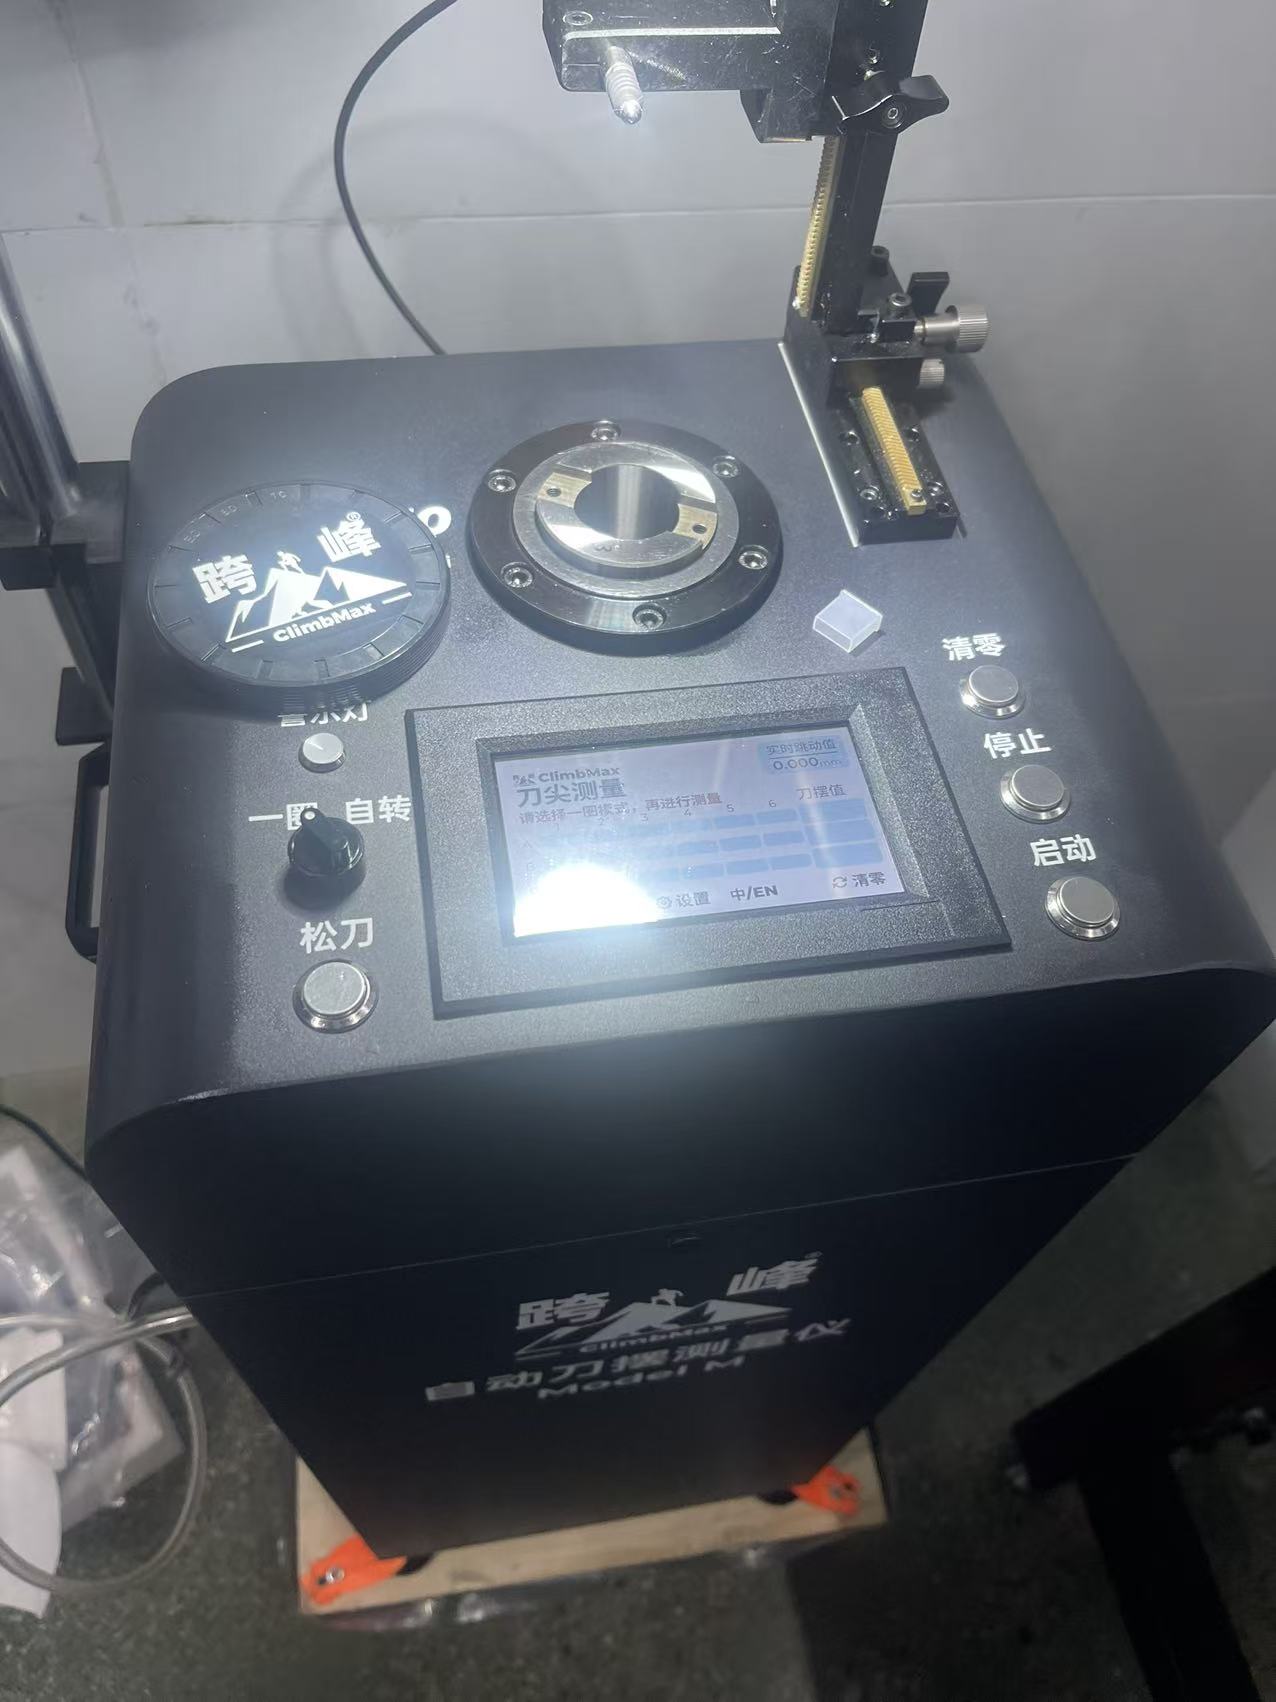
汕头阿尔法模具
上机加工前,确保刀具刀摆控制在0.01mm以内,且刃口完好。